

Overflateforberedelse forklart: Metoder, standarder og filmforberedelsestrinn
Ni av ti adhesjonsfeil på en film- eller belegningslinje avgjøres i løpet av de tjue minuttene før produktet i det hele tatt åpnes. Støv, silikon, håndolje og rester av lim fra en gammel film sitter mellom underlaget og det nye laget, og ingen nalteknikk kan kompensere for det som er under.
Overflateforberedelse er den usynlige halvdelen av installasjonsarbeidet. Et panel kan se plettfritt ut under butikkbelysning og likevel mislykkes i en vannbruddstest, fordi forurensningen som betyr noe måles i nanometer, ikke i fingeravtrykk. Denne veiledningen tar for seg hva forberedelse faktisk innebærer, hvordan de mekaniske, kjemiske og termiske familiene er forskjellige, og hvorfor de samme prinsippene gjelder enten du sprenger stål for et industribelegg eller tørker av et panser før malingsbeskyttelsesfilmen går på.
Hva overflateforberedelse egentlig betyr
Overflateforbehandling er kombinasjonen av mekaniske, kjemiske og fysiske behandlinger som påføres et underlag før maling, belegg, klebemiddel eller beskyttende film påføres, slik at bindingen dannes ved grensesnittet i stedet for på toppen av et forurensningslag.
Fjern utstyrsnavnene og hver forberedelsesprosess må oppnå tre ting:
- Fjern alt som ikke hører hjemme på underlaget: olje, fett, støv, rust, mølleskala, muggslippmiddel, poleringsrester eller gammelt lim.
- Skap den rette limbetingelsen, som betyr en forankringsprofil for tunge belegg eller en ren, høyenergioverflate for trykkfølsomme lim og filmer.
- Hold den tilstanden til produktet påføres, som kommer ned til temperatur, fuktighet, luftbåren forurensning og tid.
Disse tre målene forklarer hvorfor ett begrep dekker sandblåsing av en lagertank og tørking av et panser med panelprep. Mekanismen er en helt annen; målet er identisk.
Hvorfor forberedelse avgjør om jobben overlever
Vedheft er en grensesnittegenskap, som betyr at bindingen bare dannes der limet, belegget eller filmen fysisk kan fukte underlaget, så alt som sitter på den overflaten blir det svakeste laget i hele systemet.
Det er målbart, ikke filosofisk. Silikonpolish, håndoljer og bufferrester reduserer overflateenergien til klarlakk til biler under nivået der et trykkfølsomt lim blir fullstendig våt. Filmen kan fortsatt holde på installasjonsdagen; feilen viser seg senere som kantløft, blemmer etter den første varme ettermiddagen, eller en lapp som skreller av med topplakk festet til den.
Mekaniske, kjemiske og termiske metoder sammenlignet
Mekanisk, kjemisk og termisk forberedelse er ikke konkurrerende alternativer; de er etapper, og de fleste arbeidsspesifikasjoner kombinerer minst to av dem i en fast rekkefølge.
| Metode | Hvordan det fungerer | Typiske bruksområder | Hovedrisikoer |
| Mekanisk | Slipeblåsing, sliping, sliping og nåleskalering kutter eller profilerer overflaten. | Stålkonstruksjoner, sveisesømmer, gammel maling, aluminiumsstøpegods. | For grov profil fanger luft og forårsaker hull eller brodannelse. |
| Kjemisk | Løsemiddeltørking, alkalisk avfetting, syreetsing og adhesjonsfremmere løfter eller nøytraliserer forurensning. | Butikkpaneler, glass, plast, forbehandlet metall. | Løsemiddel som blinker av før det løfter oljen flytter ganske enkelt rester rundt. |
| Termisk | Flammebehandling, plasma og koronautladning øker overflateenergien ved å oksidere topplaget. | Støtfangere av polypropylen, plastlister, andre lavenergisubstrater. | Overbehandling sprø overflaten og skaper et svakt grensesjikt. |
Sekvens er viktigere enn utstyr. Løsemiddelrengjøring kommer først for å frigjøre olje, slitasje følger, og en andre løsemiddeltørk fjerner det slipemidlet løsnet. Hopp over den andre tørken og du har jordforurensning dypere inn i profilen. Trykkluft fortjener samme mistanke: uten olje- og vannseparator tilfører avblåsning akkurat den forurensningen du nettopp har fjernet.
Klargjøring for malingsbeskyttelsesfilm, vindusfilm og arkitektonisk film
For malingsbeskyttelsesfilm og vindusfilm er målet en glatt, fullstendig dekontaminert overflate uten slitasjeprofil, som er det motsatte av hva sprengt stål trenger.
Vask, dekontaminer deretter med jernnedfallsfjerner og tjærefjerner, og leire panelet. Bondede partikler telegraferer gjennom en klar film og kan ikke skyves ut senere.
Poler eller bland bare hvis malingen trenger korrigering, fjern deretter poleringsoljene med panelprep eller en 30 prosent isopropylalkoholløsning ved å bruke en to-klutsmetode.
Blås ut hull, merker og kanter med filtrert luft, og fest deretter overflaten. Kanter er der løftet starter, så de får mest oppmerksomhet.
Påfør inne i arbeidsvinduet, ved omtrent 18 til 28 grader Celsius og 40 til 60 prosent relativ fuktighet, og hold silikondetaljspray borte fra bukten.
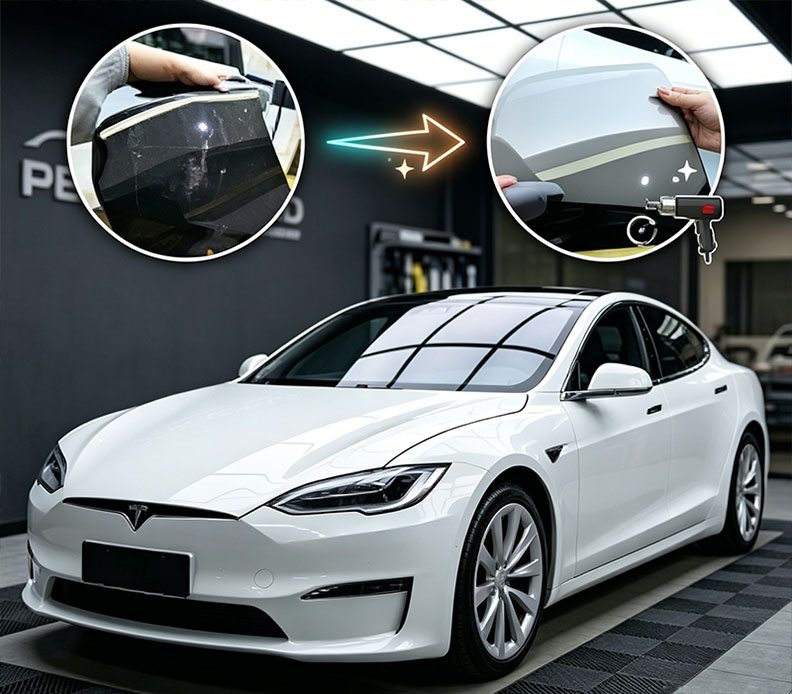 Øyeblikkelig selvhelbredende TPU Clear Paint Protection Film Selvhelbredende klar TPU PPF for beskyttelse av billakk, med virvelgjenoppretting ved omgivelsestemperatur, hydrofob flekkmotstand og tilpassbar tykkelse for installatører. Se produkt →
Et selvhelbredende toppstrøk kan slette vaskemerker og lette virvler, men det kan ikke redde et panel som ble tørket av med en skitten fille. Det er grunnen til at en dokumentert forberedelsesrutine ligger oppstrøms for ethvert filmvalg, og hvorfor butikker som jobber med high-end maling har en tendens til å standardisere på ett klart filmsystem i stedet for å bytte produkter mellom jobber.
Glass er et annet underlag med sin egen feilmodus. Mineralvannflekker, såperester og rammeforsegling forstyrrer vedheft, så ruten poleres med en ceriumoksidblanding for å løfte avleiringer, rengjøres med en filmsikker løsning og tørkes tørr før filmen kuttes og plasseres.
 Nanokeramisk bilvindusfilm med signalvennlig klarhet For bilglass som trenger klar synlighet og varmeavvisning, tilbyr denne nano-keramiske bilfilmen UV-beskyttelse, IR-avvisning og signalvennlig ytelse. Se produkt →
Arkitektonisk film øker innsatsen fordi rutene er store, vertikale og ofte utilgjengelige. Støvkontroll, trinnvis rengjøring og en streng regel uten berøring for rengjort glass gjør mye mer enn hastighet, siden en flekk kan bety å fjerne en hel rute.
 Arkitektonisk vindusfilm for solkontroll og sikkerhet For store vertikale glass hvor installasjonsdisiplin er viktig, tilbyr denne arkitektoniske filmen solvarmeavvisning, UV-filtrering og sikkerhetsversjoner i 2-mil eller 4-mil. Se produkt →
Standarder, toleranser og verifikasjon
Verifisering er det som skiller en repeterbar forberedelsesprosess fra en håpefull, fordi hvert trinn skal ha et tall, en test eller et synlig bestått-ikke-bestått resultat.
| Standard | Omfang | Praktisk bruk |
| SSPC-SP1 | Løsemiddelrengjøring | Fjerner olje, fett og smuss før andre trinn. |
| SSPC-SP10 / NACE nr. 2 | Nesten hvit blåserensing | Stål i nedsenking eller alvorlige servicemiljøer. |
| ISO 8504 | Forberedelsesmetoder | Rammeverk for valg av mekaniske, kjemiske eller termiske ruter. |
| ASTM D4285 | Olje og vann i trykkluft | Kontrollerer blast- og avblåsningsluftkvaliteten. |
| ASTM D4417 | Overflateprofil | Bekrefter ankerprofildybde etter sprengning. |
| ASTM D3359 | Tape vedheft | Verifiserer bindingen etter påføring. |
Tall på et spesifikasjonsark hjelper bare hvis noen sjekker dem. Vannbruddstesten og kontaktvinkelavlesningene er de raskeste feltkontrollene, og begge peker samme vei: jo lavere vinkelen er, jo bedre blir overflaten våt.
Butikker som kjører klargjøring som en kontrollert prosess, med samme disiplin de gjelder innkommende og prosess kvalitetskontroll , ser vanligvis forskjellen i garantikrav i stedet for i dag én utseende.
Hvor forberedelsene går galt
De fleste forberedelsesfeil er prosessfeil snarere enn produktfeil: feil rekkefølge, en serviett som allerede har tatt opp olje, eller en overflate som ble rengjort skikkelig og deretter kontaminert igjen før påføring.
Signaler om en forurenset overflate
Vann perler og ruller av i løpet av sekunder, filmkanter løftes innen 24 til 48 timer, blemmer oppstår etter den første varmesyklusen, og tapetesting trekker filmen bort med forurensning synlig på limet.
Signaler om en forberedt overflate
Vann renner ut og holder en tynn film i minst tretti sekunder, en hanskebelagt hånd glir uten å dra, kantene holder seg nede etter 72 timer, og tapetesting returnerer 4B til 5B.
De samme feilene gjentar seg på tvers av butikker og underlag. Se etter disse fem:
- Tørk av med en klut som allerede har lastet opp olje, som sprer forurensning i stedet for å fjerne den.
- Rengjør forsiden av et panel, men ignorer kanter, hull, merker og skyggelinjene der filmen vil bli gjemt.
- Ved å bruke trykkluft uten olje- og vannseparator, løsner du en ren overflate i en enkelt omgang.
- Rengjør et panel timer eller dager før påføring, og la det deretter være åpent for støv, overspray og luftbåren fett.
- Stoppe løsemiddelarbeidet når fillen ser ren ut, i stedet for å snu til et friskt ansikt og avslutte med en tørr klut.
Å forstå hvordan en film eller belegg faktisk binder seg på molekylnivå gjør sekvensen lettere å huske; denne sammenbruddet av grunnleggende om tynnfilmbelegg og avsetning er en nyttig referanse for team som ønsker begrunnelsen bak sjekklisten.
Ofte stilte spørsmål
Hva er overflatebehandling på en enkel måte?
Det er hvert skritt som tas for å gjøre en overflate ren, kjemisk mottakelig og strukturelt klar før et belegg, lim eller film påføres. I praksis betyr det rengjøring, avfetting, sliping eller aktivering, ny rengjøring og verifisering.
Trenger du å slipe et panel før du legger på malingsbeskyttelsesfilm?
Nei. Slitasje eksisterer for å gi belegg en mekanisk forankringsprofil. Film bindes gjennom et trykkfølsomt lim, så målet er en jevn, fullstendig dekontaminert overflate; sliping etterlater riper og en profil som fanger luft.
Hvordan vet du at en overflate er ren nok?
Bruk en vannbruddstest: destillert vann skal renne ut og holde en kontinuerlig film i minst tretti sekunder. Tape tester til ASTM D3359 og kontaktvinkelavlesninger bekrefter resultatet med tall. Hvis vann perler umiddelbart, rengjør igjen.
Hvor lenge kan en forberedt overflate sitte før påføring?
Som en arbeidsregel, påfør film innen en time i en kontrollert bukt og belegg blåst stål innen ca. fire timer under normale forhold. Fuktighet, støv og luftbåren olje forkorter begge vinduene raskt, så forberedelse bør være siste trinn før produktet åpnes.
-
 No. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province, 242200, Kina
-
 [email protected]
-
 +86 18170340295
Opphavsrett Anhui He He New Materials Co., Ltd. Alle rettigheter reservert.
 Engros TPU PPF film Automotive TPU PPF Produsent